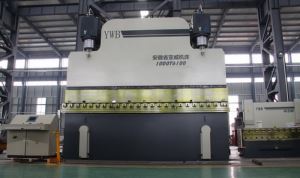
Stærri Press Brake Metal Beygja Umsóknir
Ljósapólur mynda og beygja
Street poles málmur beygja forrit
8M, 10M, 12M ljós pólverjar málmur mynda og beygja

Langt autt er skorið á trefjarlasara og aflestur á sjálfvirkt kerfi sem flytur, orients og fætir það inn í hliðarþrýstibremsuna með fram- og bakstykki vinnustykkishluta (sem tvöfalt er að framan og bakhliðin) sem stýrir hluti í gegnum myndun. Þaðan er púður sem er samþættur í bremsuborðið afhlaðið hlutinn í flutningskerfi sem tekur verkið í festingarbúnað fyrir saumasveiflu.
Þetta er léttstöngt forrit sem krefst mjög fljótlegra leiðtíma. Fyrirtækið valdi að skera blanks með trefjar leysir ekki aðeins fyrir hraða, en einnig til að ná brún gæði kröfur-stykki fór frá mynda í tandem bremsa beint til saum suðu, án þess að deburring eða suðu prep.
Þrátt fyrir að slík sjálfvirkni myndi ekki gera viðskipti tilfinningu fyrir mikla vöru-blanda, lágmarkshluta búð, þá er það sennt að benda á: Í stórum stíl beygja, vera það á einum stórum stuttbremsu eða tandem vél, þá beinir bendingin ekki Taktu ekki lengi. Rekstraraðilar nota í staðinn flestum dögum sínum til að gera allt annað: að fá mikla vinnuhlutann til og frá bremsunni, staðsetja stykkið á milli beygju, bíða eftir krana og breyta verkfærum.
Stökkva inn í stóra workpiece beygja vettvang getur verið freistandi hugmynd; kannski mun það hjálpa að setja fab búð í sundur frá samkeppnisaðilum. En þegar búð er að fjárfesta í slíkum ferlum, eru heimildir nefndar nokkrir þættir sem geta haft áhrif á hversu fljótt vinnu flæði í gegnum leikni.
Tandem eða einn stór bremsa?
Segðu að þú hafir einn stóran bremsa. Þú myndar einn stóran hluta eftir af nokkrum öðrum hlutum of stór fyrir aðra bremsurnar þínar en tiltölulega lítill fyrir langa bremsuna. Á sama tíma situr aðrir stærri hlutar í biðstöðu og bíður þeirra.
Með tannbremsu, þar sem tveir smærri bremsir eru bundnir saman, geta rekstraraðilar myndað þessar smáflokka á einstökum bremsum og farið síðan aftur í tannhvolfið til að vinna næsta stóra hluta í biðröðinni. En þá kemur annað starf upp fyrir tilboð, eitt sem krefst myndunar af afar stórum hluta. Tannbremsinn þinn hefur tonnage á fótinn sem þarf, og þú hefur jafnvel rétt verkfæri. Samt sem áður eru nokkrar beygjur í hlutanum nauðsynlegar úthreinsun á bak við verkfæri. Það er úthreinsun Tandem vélin þín þakkir ekki hálsinn í miðju rúminu á bak við verkfæri í miðju rúminu, þar sem tveir bremsurnar eru sameinuð saman. Prófaðu og myndaðu þetta tiltekna starf, og vinnusniðið myndi rekast á vélastilluna.
Að hafa eina stóra vél, með opnu rými á bak við verkfæri og engin háls í miðju rúminu, hefði þú getað tekið á þessu og öðrum miklum störfum. Og ef til vill gætu þessi störf verið ábatasamur til að bæta upp kostnað við að setja upp eina stóra stuttbremsu, þar með talin viðbótargrunnurinn sem þarf.
Samkvæmt heimildum, sem ýta á bremsuna til að velja, fer eftir núverandi og hugsanlegu vöruúrvali verksmiðjunnar. Ein stór stutt bremsa gæti ráðið vinnu sem krefst margra feta af opnu rými á bak við verkfæri. En þú gefur einnig upp sveigjanleika og afköst sem Tandem vélin býður upp á.
Forrit eins og ljóspólverja mega ekki þurfa sveigjanleika: það er að mynda smærri hlutar í tveimur minni bremsum og mynda síðan stóran hluta með kerfinu í takti. En þeir þurfa meiri hraða sem hægt er að bjóða upp á. Og stöngframleiðendur þurfa yfirleitt ekki að hafa áhyggjur af því að hafa mikið opið rými á bak við verkfæri, þó að tannbremsaframleiðendur halda áfram að bjóða dýpri háls til að mæta fjölbreyttari störfum (sjá mynd 1 ).

Efni meðhöndlun
Hvernig sjálfvirk getur stuttbremsur verið? Til að svara þessari spurningu geta verslanir verið að bera kennsl á vöru eða hluta fjölskyldur, þ.mt hlutar sem kunna að vera fyrir mismunandi viðskiptavini eða jafnvel atvinnugreinar og deila þó svipuðum eiginleikum eins og stærð, lögun eða efni. Þá getur búðin haldið áfram með einhvers konar sjálfvirkan meðhöndlun efnis, ef fjárfestingin gefur til kynna rúmmál og eftirspurn samhæfingar vöruflokksins (sjá mynd 2 ). Póla beygja er algengt dæmi.
"Til dæmis geta sum sjálfvirk kerfi í raun lyft einu blaði og sett það á skutla borð sem veður það inn í þrýstibremsuna. bætir því við að slíkt blöð séu oft flutt fyrir framan verkfæri, þar sem einstakir ýttarar færa plötuna í stöðu milli tækjanna og við staðsetningar fyrir framan og aftan verkfæri.
Þessir stöður, aftur, geta einnig virkað sem framhlið og bakhlið. Þessar þrýstibúnaður stilla stórar vinnustrikar um mótunarferlið. "Þegar þú byrjar að mynda, hefur þú ekki lengur vinnuhlífargildi sem er samsíða gólfinu"
Þannig mælikvarða og hluti meðhöndlunar er venjulega gerður með tæki með stórum lóðréttum fleti á þeim, þannig að þeir geta ennþá smíðað verkið eftir að það hefur myndast. "Hugsaðu um dæmigerðan bakhlið, með fingrum sem eru aðeins hálf tommu eða svo háir.
Þá þarftu að fá þessar stóru myndaðir hlutar úr bremsunni. Framleiðendur ljósspóla hafa ejector kerfi sem ýta stönginni út á hlið við annað efni meðhöndlun kerfi, eins og Roller færibönd. Þessar ýttarar geta verið festir fyrir neðan eða fyrir ofan rúmið, eða hægt er að setja þau á efnisþjónustuborðið (sjá mynd 3 og 4 ).
"Þá hefur þú málið að skrappa þessum vinnustöðum yfir deyja [meðan á úthlutun er að ræða]" sagði Claude og bætti við að hægt væri að samþætta kerfi þar sem rúllar koma fram hér að neðan til að lyfta vinnsluminni af yfirborði deyjandi axlanna, að rúlla vel út úr vinnuskylduinni.
Þótt það sé ekki endilega notað til að beygja stöngina, geta lak fylgjendur einnig hjálpað til við að auðvelda myndunarferlið og útrýma þörfinni á krani til að halda vinnustykkinu í stað. Þessir fylgjendur, sem eru hannaðar til að beygja stóriðju, eru CNC ás. Þar sem hrúðurinn ýtir inn í deyja og málm, vita fylgjendurnir með hvaða hraða og horn lakið er bogið og þau hjálpa til við að styðja við verkið þegar það fer upp og sleppur niður.
"Ímyndaðu þér að þú hafir pönnu sem er 20 fet langur með 4 tommu flans og 40 tommur hangandi framhliðinni," "Ef þú hefur fylgjendur getur þú beygt þessum hluta við einn rekstraraðila."
Samkvæmt heimildum er algengasta gerð efnis meðhöndlunar efna í hönnunarhönnuðri notkun ennþá hollur krani (sjá mynd 5 ). Sumir fara beint í vélarramma. Ekki þarf lengur að bremsa rekstraraðili að bíða eftir að krani sé laus og ekki þurfi annað fólk að bíða eftir krani eins og það er bundið við bremsuna. Allt sem bíður getur leitt til alvarlegrar álags á heildarframleiðslu búðanna.

Ýttu á Brake Operation
Slík efni meðhöndlun sjálfvirkni hefur bein og augljós áhrif á afköst og mynda hringrásartíma. En fyrir þá verslunum þar sem vinnusviðið er bara of fjölbreytt, sögðu heimildir að þeir þurfi að líta til minna augljósra þátta í hringrásartímann.
Fyrir eitt, vertu viss um að vélin keyrir eins og hún ætti og er kvörð á réttan hátt. Meðhöndlun stórra hluta, backgauges (og stundum frontgauges) þarf að færa verulega vegalengdir, og fjarlægðin milli miðju V deyja og yfirborðsmælisins þarf að vera nákvæm. Ef raunverulegir stöður backgauges passa ekki við staðsetningarnar sem gefnar eru í stjórnandanum, eru vandamál og bendingartímadvölin vaxa alltaf lengur þar sem rekstraraðilar eiga erfitt með að vinna það.
"Rétt kvörðun er sérstaklega mikilvægt þegar þú ert að gera hluta sem spannar muninn á tveimur vélum." Hann bætti við að flókin, samræmd backgear milli tveggja bremsa þarf að virka rétt. Og þegar rekstraraðilar eru að vinna með sjálfvirkum fóðrunarkerfum meðhöndla efnið frá framan og aftan (aftur, bæði sem mælir og staðalbúnaður), getur það orðið mjög flókið.
Einnig ætti að laga rúmin af tveimur bremsum. Flestar tannvélar hafa sterkar aðlögunaraðferðir sem tengjast öruggum tengingum boltans og nákvæmni efnistöku. Ef þessi röðun er ekki það sem það ætti að vera, verða tækin í rangri stöðu, og aftur, vandamál koma fram.
"Stillingin hér verður að vera blettur á," "[Rúmin] er hægt að haldast saman með sviga, ýta-og-draga boltum og festiboltum til að halda þeim á sinn stað fullkomlega. Þegar þeir eru taktar, ætti allt að virka vel. En þessi fyrsta skipti er mikilvægt að ganga úr skugga um að allt passar upp. "
Þá koma tonnagehugmyndirnar. Forrit eins og ljósabólur beygja venjulega ekki dæmigerða tannbremsu til takmörkanna. En mörg önnur forrit gera, sérstaklega í ljósi vaxandi vinsælda hár-styrkur efni.
Oft er tandem vél einfaldlega tvöfalt eins og stutt bremsur hlið við hlið, hvor með sömu tonnage og rúm lengd. En stundum, vegna ýmissa þátta, getur einn bremsa í tannlínu fyrirkomulagi haft styttri eða lengri rúm lengd og lægri eða hærri beygingargetu. Óháð skipulagi skal tonnage á fæti vera eins á báðum vélum.
Sama reglur um hliðarhleðslu sem eiga við um einn bremsa eiga einnig við um skipulag tóns. Ef vinnusvæði er komið á þann hátt að einn bremsa myndar þrýsting á einum hlið, ítrekað, geta vökvaþættir þessarar hylkja verið í forgangi.
"Til dæmis, ef þú hleður stöðugt á tannmælinni á hægri hliðinni, þar sem hluturinn nær til annarrar vélar aðeins nokkrar fætur, færðu ótímabært innsigli á Y2 hylkinu á vinstri vélinni". "Það mun hita upp og ganga of snemma, vegna þess að þessi strokka er yfirvinna miðað við aðra strokka."
Mikilvægasti, segðu heimildir, er að aldrei fara yfir tonnage einkunnina; Þetta felur í sér bæði stuttbremsu og verkfæri. Verslun ætti að fjárfesta í heilbrigt tonnage biðminni til að forðast að ýta tonnunum yfir mörkin. Og með því að nota hágæða efni í dag eru herðaðar verkfæri sem hönnuð eru til að meðhöndla slíkt efni (með stórum radíum, 10 til 12 sinnum efnisþykkt) að verða.

"Gakktu úr skugga um að þú sért innan þægindasvæðisins sem þú ert að reyna að ná." "Ef þú þarft 30 tonn á fæti og tækin þín geta séð allt að 32 tonn á fæti, þá er það líklega ekki góð hugmynd. Ef efnið er aðeins svolítið erfiðara [en það sem tilgreint er], verður þú ekki í góðu ástandi. Þú þarft góða biðminni til að taka mið af þessari breytingu. "
Annar þáttur sem hefur orðið næstum gefinn: "Þú þarft gott, nákvæm sjálfvirkt crowning kerfi. Þegar stjórnin fær upplýsingarnar, ætti það að reikna út hversu mikið krækling er nauðsynleg til að vega upp á móti sveigjanleika. "
"Crowning er í raun mikilvægasti þátturinn," bætir því við að crowning tækni skín sérstaklega í tandem kerfi. "Nútíma kerfi samstillir hólkana-tveir eða [með tandem kerfi] fjórum eða [með tridem vélum] jafnvel sex & feiminn; & feiminn; -hver 5 millisekúndur," sagði hann. "Kerfið stöðvar stöðugt til að tryggja að þú sért með stöðugan beinlínu hreyfingu í vélinni." (A tridem stuttbremsa er þrjú vél tengd saman.)
Verkfæri Áhrif
Í mikilli vöru-blanda aðgerð samþykktu heimildir að breyting á verkfærum er ein stærsta orsakir niður í miðbæ í mikilli beygingu. Breyting á slíkum stórum verkfærum getur tekið tíma.
Valkostirnir eru mikið til að stytta þennan tíma. Minni dýr valkostir fela í sér að fjárfesta í eða búa til deyja kerra til aðstoðar við að fjarlægja og setja upp mikla kýla og deyja. Ferlið tekur enn tímanum en að minnsta kosti mun símafyrirtækið ekki þurfa að bíða eftir gafflabúnaði.
Annar kostur er að fjárfesta í segmented verkfæri, sem gerir verkfærin auðveldara að skipta um. Annar verkfjárfesting til að íhuga eru kýla þar sem þú getur skipt út um geisladiskinn. Rekstraraðilar þurfa samt að breyta ráðunum handvirkt, en það er miklu minna erfiðara en að skipta út heilum bolla. Það hvetur einnig rekstraraðila til að nota rétta höggradíusinn fyrir umsóknina - í stað þess að óvart setti upp krók í beygjunni frá því að nota ábendingadíus sem er of þröngt fyrir starfið.
Sennilega er árangursríkasta valkosturinn einnig dýrasta: Breytilegt breidd V deyr. Í loftbendingum er afleiðingin af völdum deyjaopnunarbreiddarinnar háð og í stórum beygjumástandi er hægt að taka klukkutíma með því að skipta um deyja í aðra breidd. B-deyja með breytilegum breiddum, stjórnað af CNC, getur breytt breiddum á nokkrum mínútum og útrýma nauðsyn þess að breyta V-deylinum (sjá mynd 6 ).
Heimildir varað við því að V-deilingar með breytilegum breiddum skili ekki til hvers umsóknar. "Ef þú ert með [breytilega breidd] V deyja, veit að þú getur oft ekki beygður niður," sagði Vanhoenacker.
Hann útskýrði að ef vinnusvæði þarf að snúa til að mynda háan neikvæð flans, geta úthreinsunarvandamál komið upp með V-deiliskoru með breytilegu breidd. The deyja öxl sitja á breiður blokk með lög, sem leyfa þeim að færa til að búa til breiðari eða þrengri opnun. Stór neikvæð flans getur komið í veg fyrir það með því að loka.
Á heildina litið, tól fjárfestingu, þó veruleg, getur borgað. Það fer aftur til að horfa á heildar mynda hringrás og afhjúpa hvaða verkefni raunverulega taka mestan tíma. Bíð eftir krani tekur tíma. Staðsetning vinnustaðar tekur tíma. Afhleðsla getur virst eins og hægur ferli - en að breyta verkfærum getur borðað allan daginn.