


Radíusgerðir sem myndast við loftbending á stuttbremsu

Mynd 1
Þegar þú ert með beitt beygju, kemst bolurinn yfir yfirborðið. Þegar þú ert með lágmarks radíus beygju (við munum kalla það "lágmarkssamskiptin" á milli beittu og fullkomnu beygjunnar), þá hefur neyðarradían byrjað að stinga upp á yfirborðið.
Spurning: Ég hef lesið dálkinn þinn um nokkurt skeið núna og í búðunum mínum höfum við eytt miklum tíma með því að rifja upp á hvaða beittu beygju er í lofti og hvernig það tengist lágmarkssnúningi. Eru þeir það sama, eða er það munur? Viltu vinsamlegast skoða þetta efni fyrir okkur svo að við getum öðlast betri skilning á þessum hugtökum og notkun þeirra í hinum raunverulega heimi?
Svar: Það eru stundum nauðsynlegt að auka og bæta við skilgreiningunum á eitthvað - og þetta er ein af þessum tímum. Eftir margra mánaða rannsókna á tengdum málefnum eins og k-þáttanum, hef ég fundið að við verðum virkilega að breyta skilgreiningum okkar á mismunandi gerðum beygisstraumanna.
Fyrir loftmyndun höfum við haft þrjár viðurkenndir gerðir: lágmarkið, radíus og djúpt. Samt sem áður, til að endurspegla allar rannsóknir sem hafa gengið í málmbendingu á undanförnum áratugum getur verið að það sé kominn tími til að nota nákvæmari hugtök.
Fimm pantanir Bend Bendíus á stuttbremsa
Það eru fimm pantanir innanhyrnings radíusar (Ir). Í hjarta allra nákvæmni er Ir það sem við notum til að reikna beygjutilboð okkar (BA) og beygja frádrátt (BD). Fimm eru sem hér segir:
Sharp radíus beygja
Lágmarks radíus beygja
Perfect radíus beygja
Yfirborð eða radíus beygja
Djúpt radíus beygja
Sharp Radius Beygja á stuttbremsu
Skörp radíus beygja er einn þar sem miðja beygjunnar er aukin. Þessi hækkun er afleiðing þegar þrýstingur er beitt á svæði sem er svo lítið að beitt tonnage fer yfir getu efnisins til að standast þann kraft, sem gerir kleift að slá nefið til að gata efnisyfirborðið.
Snúning miðju radíussins veldur breytingum á efnisþykkt (Mt), álagsstyrk, togstyrk og kornstefnu. Þessar leiðir aftur til þess að hornið breytist í síðasta beygjunni og afbrigði í beygju frádrátt (BD). Í versta falli eru skarpar beygjur veikir í málminu og valda því að bendan mistekist í endanlegri vöru.
Hvort beygja snýst skörp er hlutverk efnisins, ekki stærsta kýla nefið í búðinni. Þegar kýlaþjórfé er of lítið í samanburði við það magn sem þarf til að mynda verður álagið þétt á svona litlu svæði mun kýla byrja að gata yfirborð efnisins.
Héðan hefur þú tvö val. Fyrst er að vera með beittum beygjunni og reikna út BA, utanáfall (OSSB) og BD með því að nota gildi fyrir náttúrulega fljóta radíus. Ef nefstraumurinn verður að vera sá sami, verður þú að horfa á beygjuhornið á meðan á framleiðslu stendur. Aftur á móti, vegna þess að skarpar beygjur stinga yfir yfirborði efnisins, geta þau breyst beygisvogsbreytingar frá breytingum á efnisþáttum, kornstefnu, þykkt og togstyrk og styrkleika álags.
Önnur valkostur þinn er að reikna út BA, OSSB og BD með því að nota náttúrulega flotinn innan radíus-aðeins í þetta sinn breytirðu nefinu í radíus eins nálægt mögulega flóðstraumnum án þess að fara yfir radíusgildi. Ef kýla nefið þitt fer yfir flotgildi, mun efninu taka á nýja, stærri radíus, breytast aftur á öllum BD gildunum þínum og flattu blóði.
Halda nös radíus eins nálægt og mögulegt er en enn minna en fljóta Ir mun gefa þér stöðugasta og stöðuga beygjuhornið og, eftir framlengingu, stöðugar línulegar stærðir.
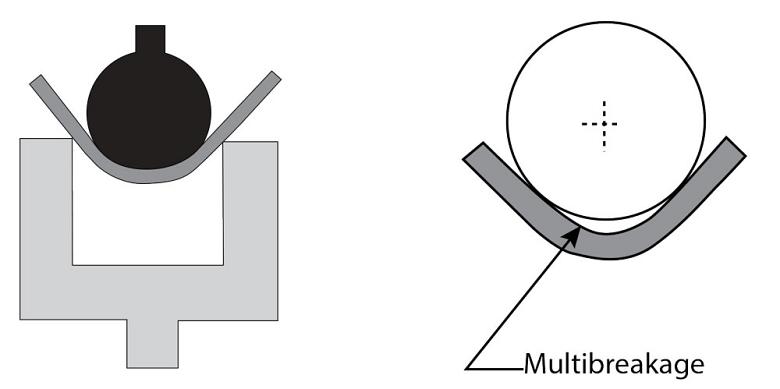
Mynd 2
Í radíus beygju (til vinstri), heldur efnið í snertingu við yfirborðið á högghliðinni. En þar sem hlutfallið Ir-til-Mt eykst, færðu djúpstæð radíus beygja þar sem multibreakage á sér stað (hægra megin). Fjölviðbrögðum kemur fram þegar innri radíus efnisins skilar frá kýptum.
Lágmarksstilling bending á stuttbremsu
Lágmarks radíus beygja er ekki stærsta kýla nefið í boði í búðinni, en það er oft rangt að meina af mörgum verkfræðingum og forriturum. Fremur, lágmarks beygja radíus getur lýst einum af tveimur hlutum, allt eftir samhenginu.
Í fyrsta lagi er þetta punkturinn þar sem sveigjanlegur beygja og kýla nefið byrjar að komast í yfirborð efnisins. Kallaðu það sem "lágmarkskröfur" skilgreining (sjá mynd 1 ). Í öðru lagi getur það þýtt minnstu loftmyndaða innan radíusins sem þú getur náð án þess að sprunga utanborðs beygjunnar.
Með vísan til annarrar skilgreiningar, skráir efni birgja oft lágmarks innan radíus í margfeldi af Mt-td, 1Mt, 2Mt. Til að vera nákvæmari geturðu reiknað út lágmarkssnúningsstrauminn með því að draga úr togþrýstingi tiltekins efnis. Fyrir frekari upplýsingar um þetta, skoðaðu "Greining k-þáttarins í málmbendingu" frá september 2018, geymd á www.thefabricator.com.
Bara til að mýla hlutina lengra, getur þú haft lágmarks radíus beygju með nægilega nappa nef sem byrjar að gata (fyrstu skilgreiningu) og einnig mynda sprungur á utanaðkomandi radíus. Engu að síður eru báðar skilgreiningar nátengdir þar sem þau eru nokkuð háð efni togstyrks. Því hærra sem togstyrkur er, því stærri sem kýla nefið verður að vera til að koma í veg fyrir sprungur utan við beygjuna. Þetta á einnig við um hörku; því erfiðara efnið, því meiri sem radíus þarf að vera.
Hvort sem þú ert að beygja miðju beygjunnar, þá eru báðar gerðir lágmarksstrauta beygjunnar (ásamt beittum beygjum) málamiðlun efnisins og heildar samkvæmni. Af hverju er þetta? Vegna þess að bæði beittar og lágmarksstraumar beygjur leiða til mikillar togþrýstings. Þetta breytir lögun radíunnar og breytir þannig lengingunni í beygjunni.
Í nákvæmni lakmálmum, sérhver hluti, sérhver beygja og sérhver gerð af gerðinni hefur ákveðnar eiginleikar sem valda því að hver hafi sinn eigin lágmarksboga. Það mun aldrei vera það sama og það þarf að hafa í huga þegar þú ert að hanna málmhluta. Fyrir samkvæmni skaltu prófa að hanna hluti með innri radíus sem er nálægt efnisþykktinni - sem leiðir okkur til næstu radíus: hið fullkomna beygju.
The Perfect Radius beygja á stutt bremsa
Fullkomin radíus beygja er ein þar sem sambandið Ir til Mt er 1 til 1 (það er, Ir er jafngildir Mt) en nær einnig yfir lítið úrval af gildum sem byrja á lágmarks radíus og fara upp í 125 prósent af Mt.
Fullkomin radíus beygja er bara fullkomin. Við 1-til-1 Ir-til-Mt sambandi er beygjan í stöðugasta ástandinu, sem gerir þér kleift að framleiða radíus með minnstu magni af breytingum á beygjum. Þú verður að framleiða í samræmi beygja horn, samræmi mál, og minnst magn af springback.
Þessi 1 til 1 Ir-til-Mt sambönd gerast einnig að vera eina gildið þar sem mikið vaulted 8x reglan gildir-það er að deyja breidd ætti að vera 8 sinnum Mt. Þessi regla verður ógild þegar hlutfallið Ir-til-Mt verður stærra eða minni.
The Bending eða Radius Beygja, og Djúpt Radius Beygja
Yfirborðs- eða radíus beygjur eru þar sem innanrennsli er meiri en 125 prósent upp í u.þ.b. 12 sinnum Mt. Aftur er þetta áætlað. Nákvæmari efri mörk fyrir beygjutengingar hafa að geyma hegðun efnisins, sem ég mun takast á við fljótlega.

Mynd 3
Urethane púði ýtir aftur á móti efninu og þvingar það á móti höggradíunni.
Eins og hlutfallið milli Ir-til-Mt eykst, gerir það einnig springback. Og þegar hlutfallið Ir-til-Mt er mjög stórt, er efni ekki mjög sveigjanlegt, jafnvel við lágt togstyrk, og allt þetta getur valdið fjölvirkni (sjá mynd 2 ). Algengt í lágþrýstingsstyrk og minna algengt í hærri styrkleikum, kemur fram multibreakage eins og innri radíus efnisins skilur frá kýptan. Fjölbreytni getur komið fram þegar hlutfallið Ir-til-Mt fer yfir 12 til 1, en við rétta aðstæður getur það tekið hlutfall sem er allt að 30 til 1.
Svo hvenær kemur radíus beygja í djúpri radíus beygju? Það gæti verið lýst sem augnabliki aðskilnaðar efnisins frá höggradíusnum. Aftur getur þetta komið fram þegar hlutfallið Ir-til-Mt fer yfir 12 til 1, en í sumum tilfellum getur það verið eins hátt og 30 til 1.
Efnislegir eiginleikar gegna lykilhlutverki í niðurstöðum sem þú munt ná. Þú finnur verulegar afbrigði í efnafræðilegum smekk, meðhöndlun og hitastigi innan hvers efnisþáttar eða hóps, svo mikið að spá nákvæmlega stað þar sem breytingin á sér stað er erfitt að skilgreina.
Allt að 90 gráður á utanáliggjandi beygju, mun efnið fylgjast náið með útlínulistanum. En þá snerta bæði skarpskyggnin í deyja rúmið og springback galdur þeirra. Eins og ytri beygingarhornið eykst, munt þú sjá hlutfallslega aukningu á upphæð springbacks. Því lengra sem þú verður að fara til að bæta fyrir springback, því meiri aðskilnaðurinn milli Ir og Rp, og því minni sem Ir verður miðað við höggradíusinn. Djúpt radíus beygja krefst einhvers konar bætur eða þrýsting til að halda efninu í sambandi við stimpilradíuna (sjá mynd 3 ).
Tilviljun gæti þetta enn frekar skipt í beygingaraðferð: loftbending, botnfelling, mynning, brjóta og þurrka. Það er efni fyrir annan dag og annan dálk. Óháð því hvort þú ert loftmyndandi geturðu notað þessa fimm hugtök til að hjálpa öllum í búðinni að tala sama tungumál til að takast á við allar beygðar áskoranir.


